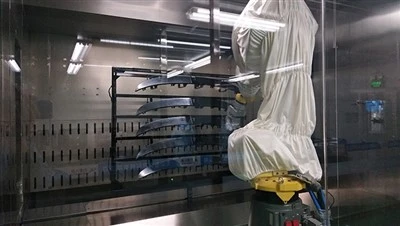
Visão geral do produto
A oficina de pintura de grelhas foi projetada especificamente para grades automotivas PP, integrando aplicações robóticas e tecnologias de transferência de peças para oferecer automação completa de-processos, desde pré-tratamento, manuseio, revestimento de-camadas, flash-e cura até a inspeção final.


Especificações Técnicas
Sistema de pulverização alternativo dedicado
|
Parâmetro |
Especificação Técnica |
|
Configuração do eixo |
3 eixos padrão (X/Y/Z); sistema oscilante opcional de 4 eixos |
|
Faixa de trabalho eficaz |
X: 1.500–3.000mm; Y: 800–1.500mm; Z: 1.000–2.000 mm |
|
Velocidade Alternativa |
Ajustável continuamente, 0,3–1,8 m/s; área da grade: aproximadamente. 0.5 m/s; área da borda: aproximadamente. 1.2 m/s |
|
Ângulo de ajuste da pistola de pulverização |
±25 graus verticalmente e horizontalmente |
|
Configuração da pistola de pulverização |
6–12 pistolas eletrostáticas HVLP por estação, dispostas na parte superior, inferior e nas laterais |
|
Precisão de posicionamento repetido |
±0,03mm |
|
Modos de operação |
Modo Grade / Modo Edge / Modo Híbrido |
Sistema de fixação rotativa
|
Parâmetro |
Especificação Técnica |
|
Velocidade de rotação |
Ajuste contínuo, 5–15 rpm |
|
Carga máxima por luminária |
Menor ou igual a 20 kg |
|
Layout de luminária |
Layout modular denso com design-livre de obstruções |
|
Sistema de acionamento |
Motorredutor + transmissão sincronizada |
Cabine de pintura e sistema de controle ambiental
|
Parâmetro |
Especificação Técnica |
|
Aula de sala limpa |
ISO Classe 8; 22 ± 2 graus; 55 ± 6% UR |
|
Projeto de fluxo de ar |
Suprimento de ar superior + exaustão lateral multi{1}}direcional; pressão negativa: −13 a −22 Pa |
|
Construção de estande |
Interior totalmente em-aço inoxidável com revestimento-antiaderente |
Processo de Pintura Automatizado
Carregamento → Posicionamento do dispositivo giratório → Desengorduramento e remoção de poeira → Ativação de plasma (opcional) → Eliminação de estática → Revestimento combinado alternativo e rotativo → Nivelamento anti-acumulação → Cura em alta-temperatura (até 140 graus, ±3 graus de uniformidade térmica) →Túnel de resfriamento de múltiplos-estágios controlado (trazendo a temperatura da superfície da peça abaixo de 40 graus para estabilizar as dimensões) → Inspeção de aparência e desempenho → Descarga
Carregamento e Fixação
Carregamento manual ou automático em acessórios rotativos. O layout do acessório corresponde ao tamanho da peça.
Condicionamento de Superfície
Limpeza, remoção de poeira, eliminação de estática e tratamento de plasma opcional.
Revestimento
Spray alternativo X/Y/Z com movimento de fixação rotativo para cobertura uniforme de aberturas, bordas e áreas rebaixadas.
Cura e resfriamento
Flash-off controlado, cura de até 140 graus e resfriamento abaixo de 40 graus antes da inspeção.
Configurações do sistema
Subsistema de pré-tratamento:Limpeza automatizada, controle estático e condicionamento de energia superficial.
Subsistema de revestimento:Reciprocadores mecânicos X/Y/Z, conjuntos eletrostáticos HVLP e módulos de distribuição de fluidos de precisão.
Subsistema de Transporte:Sistemas de motor-de acionamento síncrono e acessórios de indexação rotativa para transferência contínua.
Subsistema Ambiental:Cabines de contenção-de aço inoxidável com paredes anti-adesão e gerenciamento de pressão por zonas.
Subsistema Térmico e de Inspeção:Fornos de convecção-de múltiplas zonas, túneis de resfriamento e medição automatizada-de espessura de filme seco.
Aplicativos
Componentes externos automotivos:Projetado para revestimento-de alto volume de grades frontais de PP, grades traseiras e acabamentos plásticos externos decorativos.
Fabricação de Nível 1/Nível 2:Adequado para linhas de produção automatizadas que exigem processos de revestimento repetíveis e manuseio contínuo de peças.
Sistemas de revestimento-multicamadas:Pode ser configurado para processos automotivos comuns de 3 camadas: Primer → Basecoat → Clearcoat
A sequência de revestimento e os parâmetros do processo são selecionados de acordo com os requisitos técnicos do fornecedor da tinta.


Processo de personalização OEM / ODM
Consulta e Análise
Revisão de:
Layout de fábrica
Dimensões da peça
Desenhos de peças ou modelos 3D
Requisitos de revestimento
Capacidade de produção alvo
Condições de utilidade
Engenharia e Design 3D
Layout de equipamento personalizado, projeto mecânico, projeto de fixação e fluxo de processo são desenvolvidos de acordo com os requisitos do projeto.
Fabricação e FAT
O equipamento é fabricado e testado antes do envio. Os testes de aceitação de fábrica podem ser realizados de acordo com as especificações técnicas acordadas.
Instalação e comissionamento
Sistemas mecânicos, elétricos, pneumáticos e de processo são instalados e comissionados no local do cliente.
Treinamento e suporte
Treinamento do operador, documentação técnica, suporte de comissionamento e fornecimento de peças-sobressalentes são fornecidos de acordo com o escopo do projeto.
Controle de qualidade e conformidade
Espessura-seca do filme (DFT)
Verificação da construção do revestimento em geometrias complexas, mantendo a variação dentro das tolerâncias alvo.
Teste de adesão
O teste de adesão{0}}hachurada pode ser realizado para avaliar a adesão do revestimento em substratos de polipropileno de acordo com o padrão de teste aplicável.
Inspeção de qualidade de superfície
A inspeção pode abranger:
Flacidez
Buracos
Inclusão de poeira e partículas
Revestimento irregular
Cobertura de borda
Outros defeitos de aparência
Resistência Ambiental
Testes de laboratório para choque térmico, resistência à umidade e desempenho-de lascas de pedra.
Padrões de Conformidade
Construído de acordo com as estruturas ISO 9001, ISO 14001 e ISO 45001, apoiado por patentes de tecnologia central proprietária.
Perguntas frequentes
Tag: oficina de pintura para churrasqueiras, fabricantes, fornecedores, fábrica de oficinas de pintura para churrasqueiras na China, componentes externos automotivos, cabine de pintura de componentes externos, linha de revestimento de peças externas, projeto de revestimento de partes externas, revestimento das peças plásticas externas, linha de revestimento de veículos